
随着电动自行车、自动导引车(AGV)、叉车、储能系统、机器人及工业设备等领域对锂电池需求的持续增长,锂电池组的制造已远非仅仅将电池单体连接起来那么简单。这是一个涉及精密制造、自动化装配、智能质量控制以及全程可追溯性的综合性过程。.
对于OEM客户而言,电池组的质量不仅取决于所使用的电芯,还取决于制造工艺、生产技术和检验标准的一致性。.
本文将带您了解一款h的完整制造过程高品质锂电池组, ,从单个电池电芯到经过全面测试的成品。.
第一阶段:细胞分选
细胞分选为何重要?
即使是来自同一生产批次的电芯,其电压、内阻和容量也会存在细微差异。将不匹配的电芯组装在一起可能会导致:
- 容量失衡
- 内部电阻变化更大
- 电压偏差增大
- 使用寿命较短
- 频繁的BMS平衡
- 电池组过早失效
为了确保一致性,高端电池制造商会在组装前对电芯进行自动化分选。.
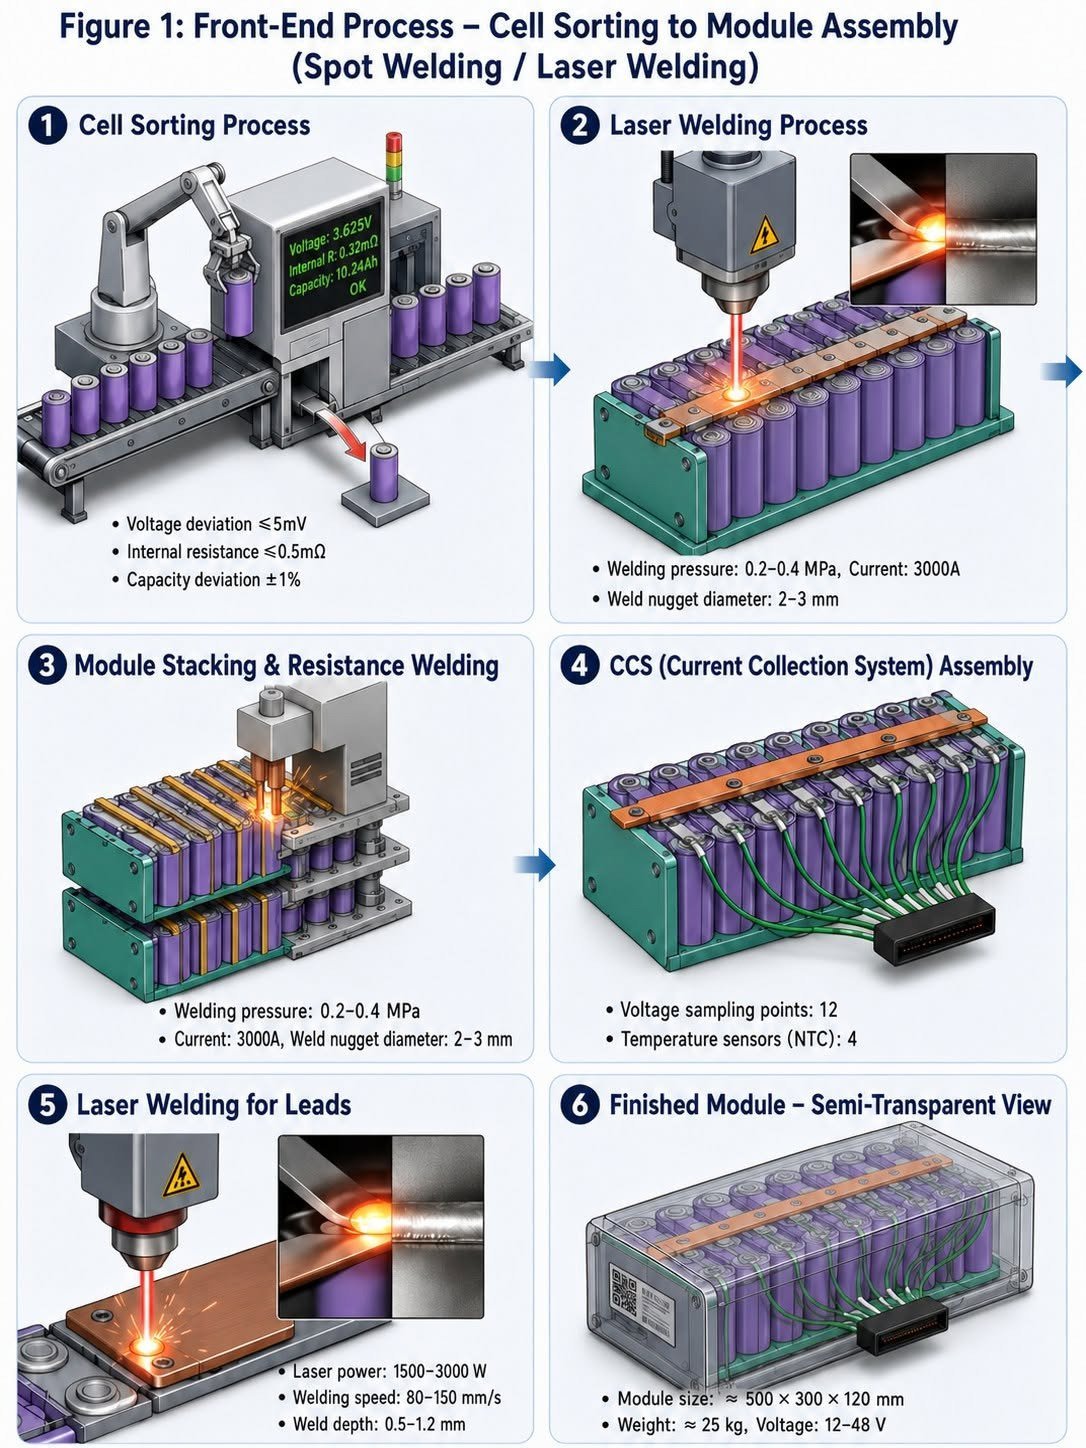
细胞分选参数
每节电池都会自动进行以下测试:
- 电压
- 内部电阻
- 容量
典型的分拣标准包括:
- 电压偏差 ≤ 5 mV
- 内阻偏差 ≤ 0.5 mΩ
- 容量偏差 ±1%简体中文(大陆)
只有符合标准的细胞才会进入下一道生产工序。.
好处
- 提高了细胞的一致性
- 更长的循环寿命
- 减少发热
- 更高的电池可靠性
第二阶段:激光焊接
分选完成后,合格的电池会被连接在一起。.
大多数高端电池组采用激光焊接而非传统的点焊,因为激光焊接具有以下优点:
- 更坚固的焊接接头
- 热影响区较小
- 更高的自动化程度
- 更高的焊接一致性
典型的焊接参数包括:
- 焊接压力:0.2–0.4 MPa
- 焊接电流:约3000 A
- 焊核直径:2–3 毫米
激光焊接不仅能显著降低焊缝强度不足或缺焊的风险,还能提高电池组的整体可靠性。.
第3阶段:组件堆叠与组件焊接
各个电池组被组装成电池模块。.
该流程包括:
- 模块定位
- 压缩
- 模块连接
- 母线焊接
主要质量控制措施包括:
- 模块平整度
- 模块间距
- 压缩力
- 焊接精度
坚固的模块结构提高了抗振动性能和长期耐用性。.
第4阶段:CCS(集流系统)总装
电流采集系统(CCS)负责监测整个电池组的电压和温度。.
CCS通常包括:
- 电压检测线
- NTC温度传感器
- 信号连接器
- 柔性电路板
例如
- 12个电压采样点
- 4 个 NTC 温度传感器
这些信号被传输至电池管理系统(BMS),用于:
- 细胞平衡
- 温度监测
- 过压保护
- 欠压保护
准确安装CCS对于确保BMS的精确运行至关重要。.
第5阶段:电池端子的激光焊接
随后,使用大功率激光设备将正极和负极焊接在一起。.
典型的参数包括:
- 激光功率:1500–3000 W
- 焊接速度:80–150 毫米/秒
- 焊缝穿透深度:0.5–1.2 毫米
高质量的端子焊接可将电阻降至最低,并提高大电流放电能力。.
第6阶段:电池模块组装完成
完成所有电气连接后,即可组装电池模块。.
该流程包括:
- 外壳安装
- 模块固定
- 连接器的安装
- 结构紧固
该阶段用于确定电池模块的机械强度和结构完整性。.
第7阶段:电池组总成
电池箱内安装了多个电池模块。.
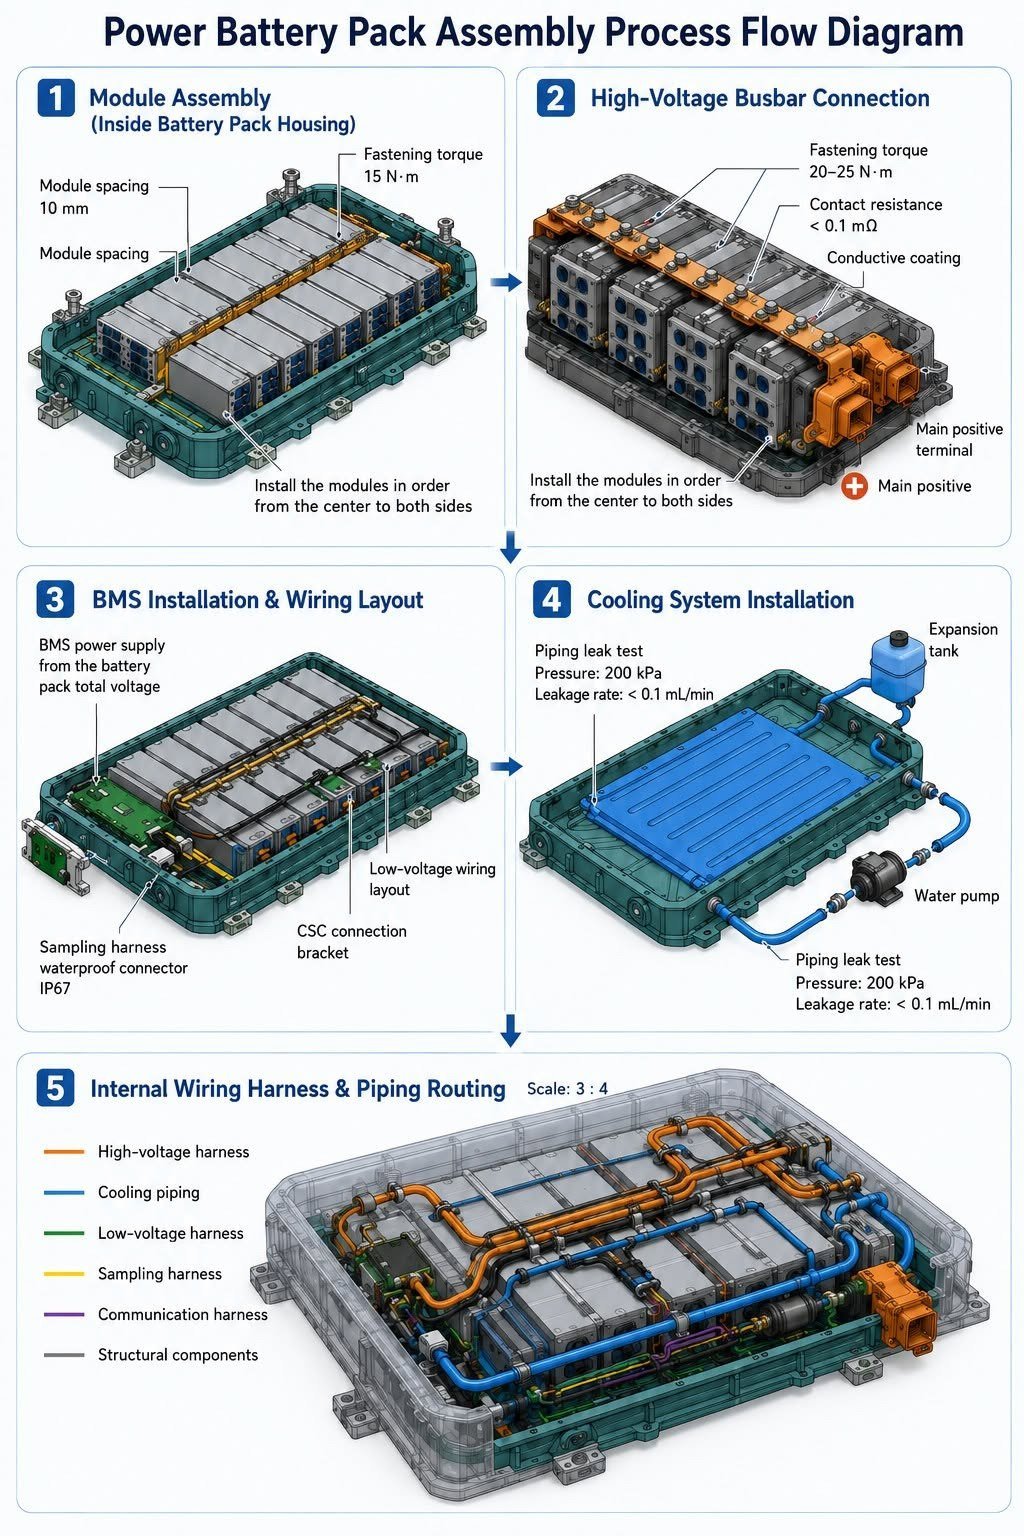
为了尽量减少机械应力,模块通常是从中心向外安装的。.
典型的装配规格包括:
- 模块间距:约10毫米
- 紧固扭矩:约15 N·m
正确的组装可确保电池组在运输和运行过程中保持稳固。.
第8阶段:高压母线安装
高压母线将电池模块电连接起来。.
关键装配要求包括:
- 铜母线安装
- 接触面处理
- 导电涂层
- 扭矩控制紧固
典型规格包括:
- 拧紧扭矩:20–25 N·m
- 接触电阻:<0.1 mΩ
较低的接触电阻可减少发热,提高效率,并延长电池寿命。.
第9阶段:BMS安装与布线
电池管理系统(BMS)是电池组的“大脑”。.
该阶段包括:
- BMS 安装
- 电压传感线束连接
- 通信电缆的安装
- CAN/RS485 接口集成
- 防水连接器的安装
正确的线缆布线有助于:
- 减少电磁干扰(EMI)
- 简化维护
- 提高长期可靠性
第10阶段:冷却系统安装(适用于液冷式电池组)
用于储能系统和电动汽车的大型电池组通常需要液冷。.
冷却系统通常由以下部分组成:
- 冷却板
- 水泵
- 冷却液管道
- 膨胀罐
安装完成后,对冷却回路进行泄漏测试。.
典型的测试条件包括:
- 试验压力:200 kPa
- 泄漏率:<0.1 毫升/分钟
这可确保在电池整个使用寿命期间实现可靠的热管理。.
第11阶段:内部线束布线
在电池组内部,工程师们将以下组件进行排列:
- 高压电缆
- 低压电缆
- 通信线束
- 电压检测线
- 冷却管道
所有线缆均经过精心固定、绝缘处理,并采取了防振动和防磨损措施。.
井然有序的内部布局有助于提高安全性、可靠性和可维护性。.
第12阶段:电池组密封
通过安装以下部件,将电池盒密封起来:
- 上盖
- 橡胶垫圈
- 防水密封胶
- 紧固螺栓
自动螺丝拧紧和精密密封胶点胶可确保密封性能均匀一致。.
第13阶段:氦气泄漏检测
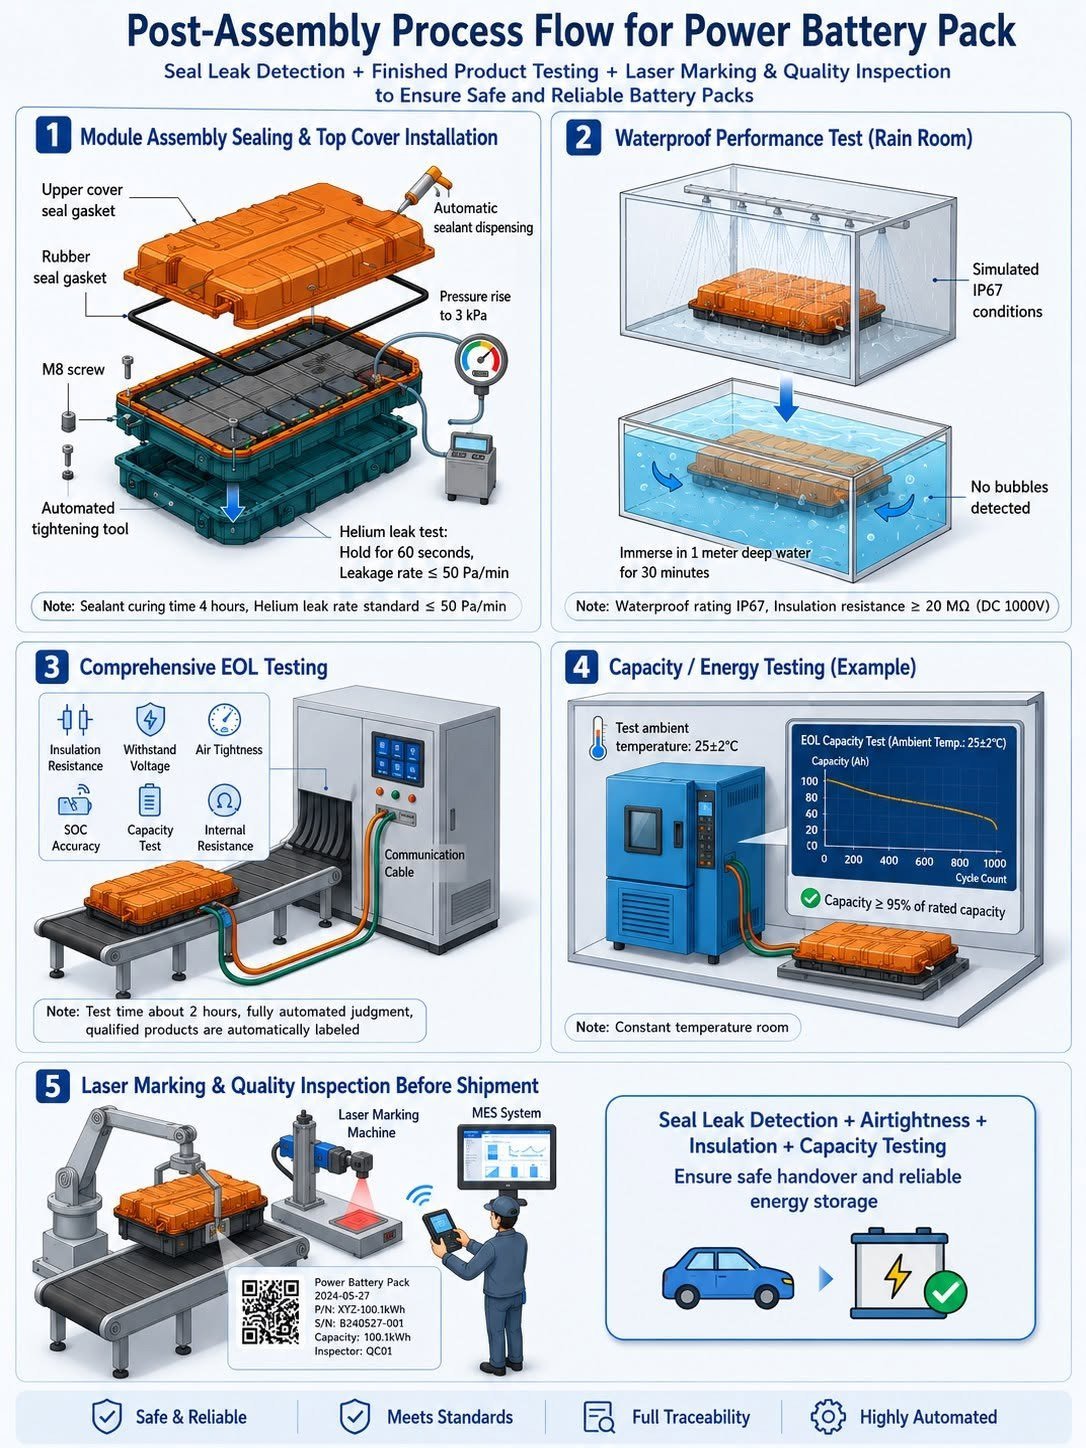
密封完成后,电池组将进行氦气泄漏测试。.
目的是验证:
- 气密性
- 防水性能
- IP防护性能
典型的测试条件包括:
- 保压时间:60秒
- 泄漏率:≤50 Pa/min
氦气泄漏测试被广泛应用于电动汽车和储能电池组,以确保其长期密封可靠性。.
第14阶段:防水测试(IP67/IP68)
随后,已组装完成的电池组将进行防水验证。.
常见的检查包括:
- 降雨模拟
- 浸水试验
典型的 IP67 测试条件:
- 水深:1米
- 浸泡时间:30分钟
检查项目包括:
- 进水
- 绝缘电阻
- 气泡检测
只有符合 IP67 或 IP68 标准的电池组才能进入下一阶段。.
第15阶段:生产线末端(EOL)测试
生产线末端(EOL)测试是最关键的质量控制程序之一。.
全面检查包括:
- 绝缘电阻
- 耐压
- 气密性
- 能力验证
- 内部电阻
- 电量状态(SOC)校准
- 通信测试
- BMS功能验证
全自动最终检测系统可确保每个电池组在发货前均符合设计规范。.
第16阶段:容量和性能测试
电池组在恒温箱内,按照标准化的充放电条件进行测试。.
典型测试条件:
- 环境温度:25 ± 2°C
- 标准充放电速率
性能验证包括:
- 实际容量
- 能源产量
- 放电曲线
- 性能一致性
大多数制造商要求测得的容量至少达到 额定容量的95% 在批准之前。.
第17阶段:激光打标与最终质量检验
最终生产阶段包括:
- 激光打标
- 序列号生成
- 二维码标签
- MES系统注册
这使得产品能够实现全程可追溯,包括:
- 原材料追踪
- 生产记录
- 测试数据
- 售后服务记录
经过最终外观检查后,电池组即可进行包装和发货。.
为什么标准化生产流程如此重要?
一款高品质的锂电池组,其品质不仅仅取决于优质的电池电芯。它是精密工程、自动化制造以及贯穿每个生产阶段的严格质量控制共同作用的结果。.
从电芯分选和激光焊接,到电池管理系统(BMS)集成、防水密封、生产线末端测试以及全程可追溯性,每个制造环节都直接影响着电池组的安全性、可靠性、性能和使用寿命。.
对于原始设备制造商(OEM)而言,选择一家拥有标准化生产流程、先进自动化技术以及全面质量检测体系的电池制造商,有助于降低故障率、提升产品性能、降低保修成本,并增强市场竞争力。.
联系我们
正在寻找一家可靠的 定制锂电池组制造商?
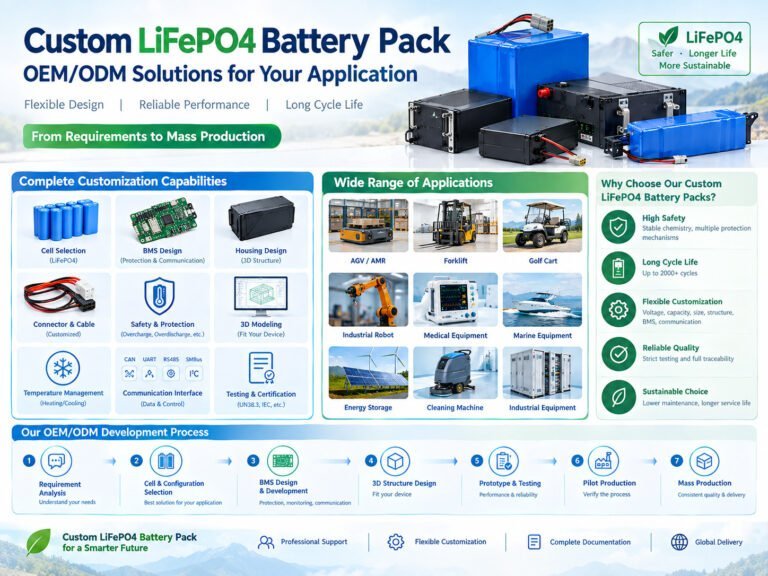
东莞一展电子科技有限公司 专门从事 OEM 和 ODM 锂电池解决方案 适用于电动自行车、机器人、自动导引车(AGV)、叉车、储能系统、工业设备及其他电气应用。.
我们提供
- 定制电池组设计
- BMS 开发
- 结构定制
- 国际认证支持
- 自动化制造
- 100% 生产线末端测试
- 全球OEM生产服务
立即联系我们,探讨您的定制锂电池项目,了解我们的工程团队将如何为您的下一个创新提供动力。.
 English
 Chinese
 Japanese
 German
 French
 Korean

